O custo oculto do desenvolvimento de motores com vários fornecedores
Projetar um motor personalizado para robótica, propulsão de UAV ou automação industrial envolve mais do que selecionar um tipo de ímã ou espessura de laminação. Requer a coordenação de materiais, tolerâncias e metas de desempenho entre vários fornecedores – cada um otimizando para seu próprio processo, não para o motor acabado.
Quando o fornecedor de aço silício, o fabricante do ímã, a casa de estampagem de laminação e a oficina de montagem de motores operam de forma independente, o resultado é previsível: aumentos de tolerância, acusações quando os protótipos apresentam desempenho inferior e atrasos na qualificação que empurram os programas por meses. Para as equipes de desenvolvimento que trabalham com cronogramas apertados, a sobrecarga de coordenação de uma cadeia de suprimentos fragmentada costuma ser maior do que o próprio desafio de engenharia.
HIMAGNETfoi construído em torno de uma premissa diferente: possuir a cadeia técnica desde a matéria-prima até o motor acabado, para que o cliente lide com um parceiro de engenharia em vez de quatro.
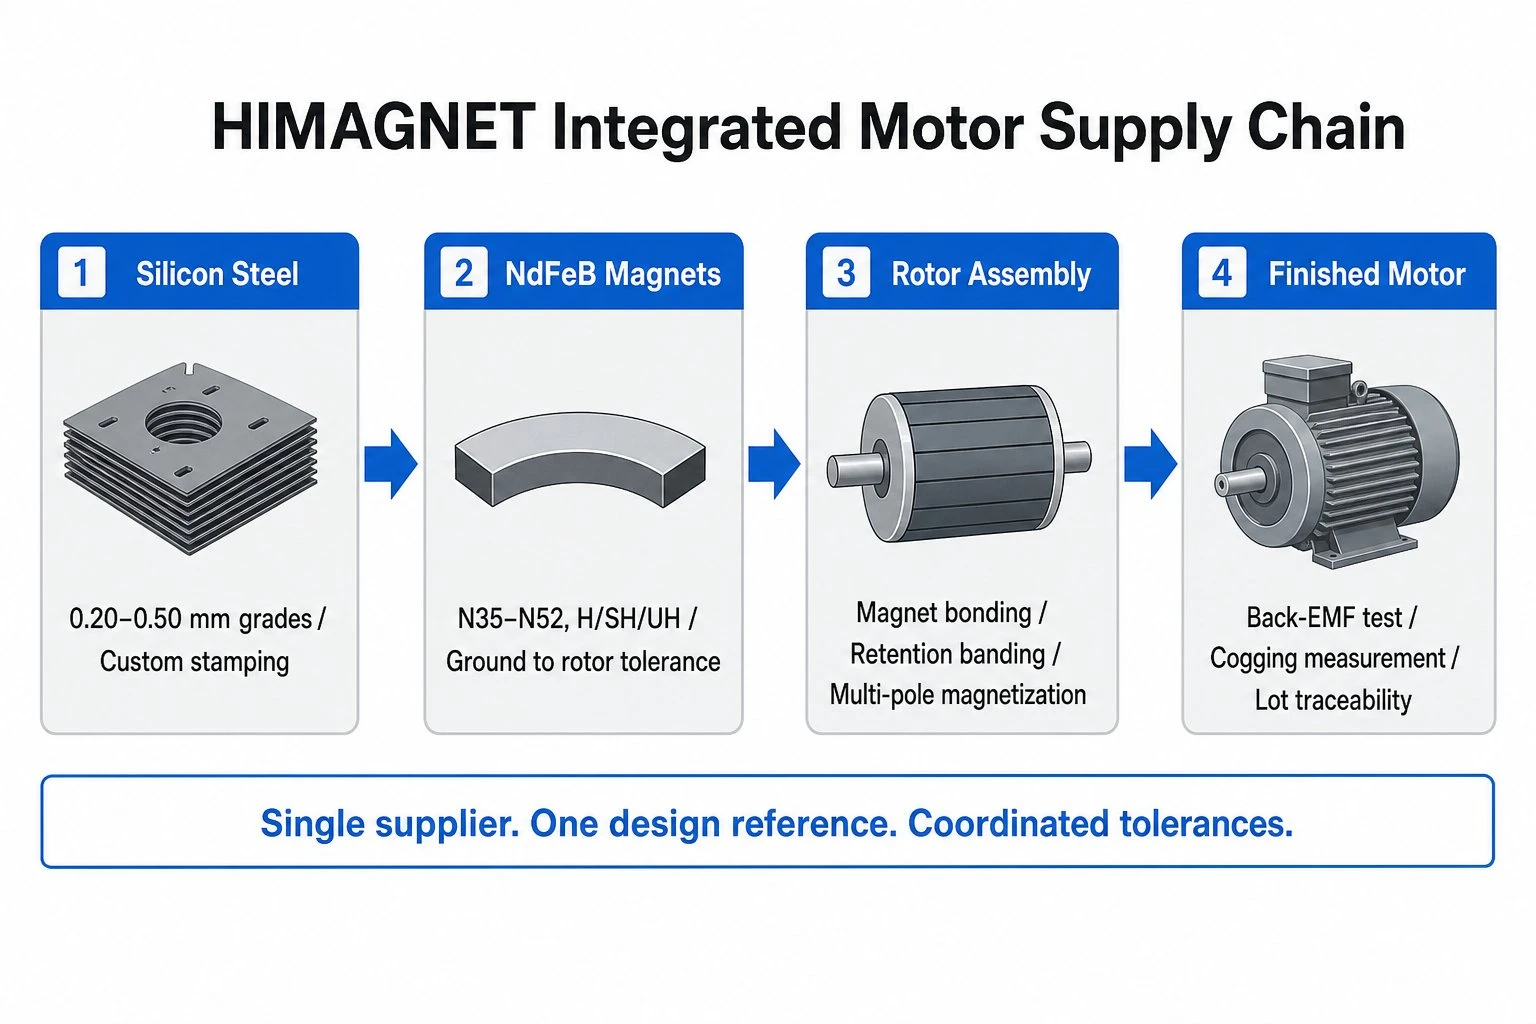
A cadeia tecnológica completa
1. Seleção de aço silício e estampagem de laminação
Todo projeto de motor começa com o material do núcleo. A escolha do tipo de aço silício e da espessura da laminação determina diretamente a perda de ferro, a densidade do fluxo de saturação e, em última análise, a curva de eficiência do motor.
A HIMAGNET fornece e processa aço silício em uma ampla faixa de espessura - desdeClasses ultrafinas de 0,20 mmpara aplicações de alta frequência e alta velocidade (típico em motores de drones operando acima de 20.000 rpm) paraClasses padrão de 0,50 mmpara servos industriais e projetos de baixa velocidade com alto torque. O conteúdo de silício e a orientação dos grãos são selecionados com base na frequência operacional do motor e nos requisitos de densidade de fluxo, e não no que está em estoque.
A estampagem de laminação é realizada de acordo com os desenhos do cliente. As laminações do estator e do rotor são produzidas como conjuntos combinados, garantindo que a geometria do entreferro, a geometria da ranhura e as dimensões do compartimento magnético sejam dimensionalmente consistentes com o projeto do circuito magnético - não toleradas independentemente por fornecedores separados.
2. Fabricação de ímã NdFeB para aplicações de motores
O ímã não é um componente pronto para uso em um programa de motor personalizado. A geometria do segmento do arco, a direção da magnetização, a classe e o sufixo de temperatura precisam ser especificados em relação ao projeto real do rotor.
A HIMAGNET fabrica ímãs NdFeB sinterizados em toda a gama de classes - desdeN35 a N52para aplicações em temperatura ambiente e deN35H a N42UHpara motores onde a temperatura do rotor excede 120 graus sob carga. Para aplicações de servo e acionamento industrial, normalmente recomendamos graus de sufixo SH ou UH com verificação Hcj medida na temperatura operacional, não apenas a 20 graus.
Os ímãs de segmento de arco são retificados até a tolerância em relação às dimensões reais do bolsão de laminação do rotor do mesmo programa. Isso elimina a lacuna entre a "tolerância de impressão magnética" e a "tolerância de impressão de laminação", que causa interferência na montagem ou variação excessiva do entreferro quando os ímãs e as laminações vêm de fornecedores diferentes.
3. Montagem e Magnetização do Rotor
A instalação do ímã no núcleo do rotor requer aplicação controlada de adesivo, posicionamento angular preciso e - para configurações montadas em superfície em velocidades elevadas - faixas de retenção. Cada uma dessas etapas afeta a uniformidade do entreferro final, que determina diretamente a ondulação do torque e a qualidade da forma de onda do back-EMF.
A HIMAGNET realiza internamente a montagem do ímã do rotor, usando ferramentas de fixação construídas com a mesma geometria de laminação usada na estampagem. A magnetização é realizada após a montagem usando acessórios de magnetização multipolares combinados com a contagem de pólos do rotor, produzindo uma distribuição de fluxo senoidal consistente em toda a circunferência do rotor.
4. Integração e Validação Motora
O motor acabado - enrolamento do estator integrado à pilha de laminação, conjunto do rotor instalado, rolamentos e carcaça instalados - é testado de acordo com as especificações de desempenho do cliente antes do envio.
A validação padrão inclui medição de contra-EMF sem carga (para verificar a qualidade da magnetização e a uniformidade do entreferro), medição de torque de engrenagem (para confirmar se a combinação slot-pólo e a geometria do ímã atendem às especificações) e verificações de resistência e isolamento do enrolamento. Para aplicações de servo e robótica de precisão, testes adicionais, como verificação de constante de torque e medição de aumento térmico sob carga, estão disponíveis mediante solicitação.
Três domínios de aplicativos
5. Atuadores Conjuntos de Robótica
Articulações robóticas colaborativas e atuadores robóticos humanóides exigem a mais alta densidade de torque no menor pacote. O projeto do circuito magnético para essas aplicações priorizapico de torque por unidade de volume- o que significa graus de NdFeB de alta energia (N45SH a N48SH para temperaturas típicas de operação de juntas), entreferro mínimo alcançado através de laminação e dimensões de ímã rigorosamente toleradas e projetos de rotor que maximizam a fração de volume do ímã dentro do diâmetro permitido do rotor.
Para projetos de motores de junta IPM (ímã permanente interno), a geometria do bolsão magnético na laminação do rotor e a seção transversal do ímã são co-projetadas. Quando a estampagem de laminação e a retificação de ímãs são realizadas na mesma instalação com a mesma referência CAD, a tolerância de ajuste é mantida em ±0,03 mm – um padrão que é difícil de alcançar quando as laminações e os ímãs são obtidos de forma independente.
6. Motores de propulsão UAV
Os motores de drones e UAV operam em altas velocidades de rotação (10.000–40.000 rpm para aplicações de propulsão multi-rotor) e requerem uma otimização diferente dos servomotores com alto torque. A prioridade érelação potência-peso e eficiência na potência de cruzeiro, o que significa laminações finas (0,20–0,27 mm) para minimizar as perdas por correntes parasitas na frequência de operação, ímãs de arco de alta qualidade montados na superfície para fluxo máximo no entreferro e construção leve do rotor.
Nessas velocidades, a retenção do ímã é um requisito estrutural e não apenas uma consideração de montagem. Faixas de retenção de fibra de carbono, aplicadas com a especificação correta de pré-tensão, mantêm os ímãs do segmento de arco na superfície do rotor contra cargas centrífugas, mantendo ao mesmo tempo o entreferro projetado. A HIMAGNET aplica faixas de retenção internamente como parte do processo de montagem do rotor.
7. Aplicações industriais de servo e acionamento direto
Servomotores industriais para máquinas-ferramentas CNC, equipamentos de manuseio de semicondutores e automação de fábrica exigem desempenho consistente em longos ciclos de trabalho e amplas faixas de temperatura. O circuito magnético deve manter uma margem de desmagnetização adequada em todo o envelope operacional - incluindo condições de falha, como eventos de corrente de curto-circuito.
Para essas aplicações, a HIMAGNET fornece dados de curva BH em múltiplas temperaturas (normalmente 20 graus, 100 graus e 150 graus) com cada lote de produção, permitindo que o sistema de acionamento e controle implemente proteção contra enfraquecimento de campo e desmagnetização com compensação de temperatura. Esses dados são gerados a partir de material de produção real e não de planilhas de dados de notas.
Do protótipo à produção
8. Como funcionam os programas personalizados
Os programas de motor personalizados na HIMAGNET seguem um caminho de desenvolvimento estruturado projetado para comprimir o cronograma entre a primeira intenção do projeto e as peças de produção validadas:
- Revisão de projeto: O cliente compartilha as especificações do motor (torque, velocidade, envelope, temperatura, ciclo de trabalho). A HIMAGNET analisa o projeto do circuito magnético e identifica o grau de laminação, o grau do ímã, o alvo do entreferro e os riscos potenciais de desmagnetização.
- Construção de protótipo: As laminações e ímãs do primeiro artigo são produzidos de acordo com os desenhos do cliente. Os conjuntos de rotor e estator são construídos e medidos antes da montagem do motor - verificação dimensional antes dos testes elétricos.
- Validação de desempenho: Back-EMF, cogging, constante de torque e caracterização térmica são concluídos e relatados de acordo com as especificações. As alterações de projeto – na geometria do slot de laminação, nas dimensões do ímã ou na classe – são repetidas dentro da mesma cadeia de fornecimento sem requalificar um novo fornecedor.
- Qualificação de produção: Ferramentas de produção e controles de processo são estabelecidos a partir do protótipo validado. O primeiro lote de produção inclui inspeção completa de propriedades dimensionais e magnéticas com documentação de rastreabilidade.
Um caso concluído: motor personalizado de estrutura pequena para aplicação industrial
Em um programa recente para um cliente industrial (identidade não divulgada pela NDA), a HIMAGNET entregou um motor personalizado completo integrando laminações de aço silício não orientado, ímãs de segmento de arco NdFeB retificados no grau N42SH, conjunto de rotor interno com ligação e retenção de epóxi e conjunto completo do motor com validação de desempenho. O programa passou da revisão do design até os primeiros artigos validados emoito semanas- um cronograma que a abordagem anterior de múltiplos fornecedores do cliente não conseguiu alcançar em dois ciclos de desenvolvimento anteriores.
O motor atendeu à especificação de torque constante dentro de 2% e torque de engrenagem dentro da tolerância de 5% do cliente na construção do primeiro protótipo - um resultado que é difícil de alcançar sem o controle coordenado da geometria da laminação e da geometria do ímã na mesma instalação.
Trabalhe com HIMAGNET
Se o seu programa de desenvolvimento de motores envolve geometria de laminação personalizada, dimensões magnéticas personalizadas ou ambos - e se a coordenação da cadeia de fornecimento tem sido um gargalo em programas anteriores - estamos preparados para assumir todo o escopo.
Compartilhe as especificações do seu motor: torque e velocidade alvo, diâmetro do rotor, faixa de temperatura operacional, ambiente de aplicação e volume anual. Analisaremos os requisitos do circuito magnético e responderemos com uma avaliação técnica e um cronograma de desenvolvimento dentro de dois dias úteis.