Introdução
Em motores pequenos – servoatuadores, acionamentos conjuntos de robôs, unidades de propulsão de UAV e motores manuais hábeis – a eficiência não é uma especificação que você negocia no papel. É uma consequência de cada escolha de material no circuito magnético, incluindo uma que os engenheiros às vezes ignoram: a espessura das laminações de aço silício no núcleo do estator.
Este guia explica comoespessura do aço silícioafeta a perda de ferro, a eficiência do motor e a temperatura operacional em motores compactos de alta velocidade e como escolher entre classes de 0,20 mm, 0,27 mm e 0,35 mm para sua aplicação.
1. O que é perda de ferro e por que isso é importante em motores pequenos
A perda de ferro (também chamada de perda do núcleo) é a energia dissipada como calor dentro do núcleo de aço silício sempre que o campo magnético circula. Possui dois componentes:
- Perda de histerese: energia consumida para realinhar os domínios magnéticos a cada ciclo. Proporcional à frequência e à coercividade da série.
- Perda de corrente parasita: correntes circulantes induzidas no núcleo pela mudança de fluxo. Proporcional aoquadradoda espessura e da frequência da laminação.
Em grandes motores industriais de baixa velocidade operando a 50 Hz, a perda de correntes parasitas é administrável mesmo com laminações de 0,50 mm. Em pequenos motores de alta velocidade - um servo girando a 6.000 RPM, um motor UAV a 15.000 RPM ou um motor manual hábil sem moldura com 12 pares de pólos - a frequência elétrica é muito mais alta e a penalidade por correntes parasitas para laminações espessas torna-se severa.
A 6.000 RPM com 6 pares de pólos, a frequência elétrica é 600 Hz. Escalas de perda por correntes parasitas com o quadrado da espessura: mudar de laminações de 0,35 mm para 0,20 mm reduz a perda por correntes parasitas em aproximadamente67%na mesma densidade de fluxo.
2. Os três graus de espessura padrão para aplicações em motores pequenos
HIMAGNET trabalha com três espessuras de laminação adequadas a diferentes faixas de velocidade do motor:
| Grossura | Nota Típica | Perda de Ferro W/kg @ 1T / 400Hz | Melhor para | Custo relativo |
|---|---|---|---|---|
| 0.35 mm | 35W300 / 35W270 | ~28–35 W/kg | Servo industrial Menor ou igual a 3.000 RPM, motores de torque de baixa velocidade | Baixo |
| 0.27 mm | 27W230 / 27W250 | ~18–24W/kg | Servo de velocidade média 3.000–8.000 RPM, atuadores de junta robótica | Médio |
| 0.20 mm | 20W1200H / 20W1500H | ~10–14W/kg | Motores de alta velocidade Maior ou igual a 8.000 RPM, UAV, motores sem moldura manuais hábeis | Alto |
Os valores W/kg são indicativos a 400 Hz / 1 T. As perdas reais dependem da densidade do fluxo, frequência e grau - verifique sempre com a folha de dados de laminação do seu ponto de operação.
3. Como a perda de ferro afeta a eficiência do motor e a altura livre térmica
A perda de ferro aumenta diretamente a geração de calor do motor. Em um motor compacto com massa térmica e área de superfície limitadas, o excesso de perda de ferro aumenta a temperatura do enrolamento, acelera o envelhecimento do isolamento e pode desencadear a redução térmica antes que o torque nominal seja alcançado.
Considere um núcleo de servo motor de 60 W com laminações de 0,35 mm gerando 8 W de perda de ferro em sua velocidade de operação. Mudar para laminações de 0,20 mm reduz isso para aproximadamente 2,5 W - uma economia de 5,5 W. Em um motor deste tamanho, essa diferença:
- Reduz a temperatura do enrolamento em estado estacionário em uma estimativa15–25 graus(dependendo da resistência térmica)
- Permite aproximadamenteTorque contínuo 8–12% maiorantes do limite térmico
- Prolonga a vida útil do motor, reduzindo a tensão do ciclo térmico nos enrolamentos e nos ímãs
ParaÍmãs NdFeB, a temperatura operacional mais baixa também significa uma melhor margem de segurança contra desmagnetização irreversível – uma consideração crítica ao especificar classes como N42H ou N45SH que possuem coercividade moderada.
4. Interação entre espessura de laminação e grau magnético
Seleção de aço silício eseleção de grau magnético não são decisões independentes. Eles interagem através do ponto de trabalho na curva BH do ímã e através do gerenciamento de calor:
- Laminações mais espessas → maior perda de ferro → maior temperatura operacional → ímãs precisam de maior Hcj(força coercitiva) para evitar a desmagnetização. Isso normalmente significa especificar um grau de sufixo H ou SH em vez do N padrão.
- Laminações mais finas → menor perda de ferro → menor temperatura → graus magnéticos de sufixo padrão N ou M podem ser suficientes, reduzindo o custo do ímã.
É por isso que a HIMAGNET avalia a laminação e a seleção do ímã em conjunto como parte da revisão do projeto do motor - a otimização de ambos de forma independente geralmente resulta em ímãs superespecificados que compensam a perda de ferro evitável.
5. Precisão de estampagem e geometria de ranhura em medidores finos
Laminações mais finas não são apenas uma questão de materiais – elas exigem maior precisão de estampagem. Em 0,20 mm, a altura da rebarba deve ser controlada abaixo de 0,015 mm para garantir um empilhamento justo e evitar curtos-circuitos entre laminação que anulariam o ganho de eficiência.
Principais requisitos de fabricação para laminações finas:
- Estampagem progressivacom ferramentas de passo fino para manter as tolerâncias da geometria da ranhura
- Bordas sem rebarbas: controlado pela folga da matriz (normalmente 3–5% da espessura do material) e cronograma de manutenção da ferramenta
- Fator de empilhamento maior ou igual a 0,97: verificado medindo a altura da pilha comprimida em relação à altura teórica do sólido
- Revestimento isolante: Revestimento inorgânico de grau C-5 ou C-6 para motores operando acima de 150 graus
A capacidade de estampagem interna da HIMAGNET cobre espessuras de laminação de 0,20 mm a 0,50 mm com geometrias de ranhura de até 0,8 mm de largura de ponte - atendendo aos requisitos de pequenos motores de alta contagem de pólos usados em aplicações de robótica e UAV.
6. Guia de seleção: Combinando a espessura da laminação com o seu motor
| Aplicativo | Faixa de velocidade | Pares de Pólos | Frequência Elétrica | Espessura Recomendada |
|---|---|---|---|---|
| Servo motor industrial | Menor ou igual a 3.000 RPM | 3–4 | Menor ou igual a 200 Hz | 0.35 mm |
| Atuador de junta robótica | 3.000–6.000 RPM | 5–7 | 250–700Hz | 0.27 mm |
| Motor sem moldura de mão hábil | 2.000–5.000 RPM | 8–12 | 270–1.000Hz | 0.20 mm |
| Motor de propulsão UAV | 8.000–20.000 RPM | 7–14 | 930–4.700Hz | 0.20 mm |
| Fuso de alta velocidade | 15.000–60.000 RPM | 2–3 | 500–3.000Hz | 0,20 mm ou mais fino |
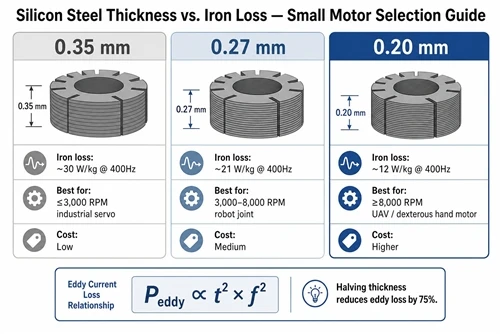
Quando a frequência elétrica excede 400 Hz, as laminações de 0,20 mm tornam-se a base prática. Abaixo de 200 Hz, 0,35 mm é econômico e mecanicamente mais fácil de empilhar.
7. Lista de verificação de aquisição para laminações de aço silício
Ao adquirir laminações para desenvolvimento de motores pequenos, verifique o seguinte com seu fornecedor:
- ☐ Confirme a perda de ferro W/kg na sua frequência operacional real e densidade de fluxo (não apenas no valor padrão da folha de dados de 50 Hz/1,5 T)
- ☐ Solicitar relatório de medição do fator de empilhamento (alvo maior ou igual a 0,97 para 0,20–0,27 mm)
- ☐ Especifique o grau de revestimento de isolamento (C-5 para motores padrão, C-6 para alta temperatura)
- ☐ Confirme a tolerância da altura da rebarba (menor ou igual a 0,015 mm para material de 0,20 mm)
- ☐ Solicite uma pilha de amostras para inspeção dimensional antes de se comprometer com ferramentas de produção
- ☐ Alinhe a seleção da laminação com a avaliação do grau do seu ímã - laminações finas podem permitir uma redução no ímã Hcjsufixo
A HIMAGNET fornece laminação combinada e pacotes magnéticos para desenvolvimento de motores pequenos, com suporte de engenharia para seleção de classe, modelagem térmica e validação de protótipo.Entre em contato com nossa equipepara discutir as especificações do seu motor.